

Ultrasonik Dalgalar Metali Kaynaklayabilir mi?
Jan 02, 2024
Ultrasonik dalgalar metalleri kaynaklayabilir. Ortak metal ultrasonik kaynak, nokta kaynağı, halka kaynağı, dikiş kaynağı ve tel kaynağına ayrılabilir.
1. Nokta kaynağı. Punta kaynak makinelerinin titreşim sistemi, üst ses çubuğunun titreşim durumuna göre boyuna titreşim (hafif yapı) sistemi, bükülme titreşimi (ağır yapı) sistemi ve hafif bükülme titreşim sistemi olarak ayrılabilir. Hafif yapı, gücü 500W'tan küçük olan küçük punta kaynak makinelerine, ağır yapı, kilowatt yüksek güçlü kaynak makinelerine, hafif bükme titreşim sistemi ise orta ve küçük güçteki kaynak makinelerine uygundur. Her ikisi de her iki titreşim sisteminin avantajlarına sahiptir.
2. Dairesel kaynak. Dairesel kaynak yöntemi kullanılarak tek seferde kapalı kaynak dikişi oluşturulabilmekte ve burulma titreşimi sistemi kullanılmaktadır. Kaynak işlemi sırasında titreşim genliği, eksenel bölgede sıfır genlik ve lehim pedinin kenarında maksimum genlik ile akustik çubuğun eksenine göre simetrik bir doğrusal ilişki sergiler. Açıkçası, halka kaynağı mikroelektronik cihazlar için en uygun paketleme işlemidir.
3. Tel kaynağı. Tel kaynağı, punta kaynak yöntemlerinin bir uzantısı olarak görülebilir. Bu yöntem, doğrusal bir üst akustik direk aracılığıyla 150 mm uzunluğunda doğrusal bir kaynak elde edilmesini içerir. Bu yöntem folyonun doğrusal olarak kapatılması için uygundur.
4. Dikiş kaynağı. Bir dikiş kaynak makinesinin titreşim sistemi, pedlerinin titreşim durumuna göre sınıflandırılabilir;
A - Boyuna titreşim sistemi;
B-bükme titreşim sistemi;
C - burulma titreşim sistemleri ve diğer tipler.
Bunlar arasında a ve b daha yaygın olarak kullanılmaktadır. Lehim pedlerinin titreşim yönü kaynak yönüne diktir. c'nin titreşim yönü kaynak yönüne paraleldir. Dikiş kaynağı, sızdırmaz bir sürekli kaynak dikişi elde edebilir. Genellikle iş parçası üst ve alt pedler arasına sıkıştırılır. Özel durumlarda düz tabanlı akustik direk kullanılabilir.
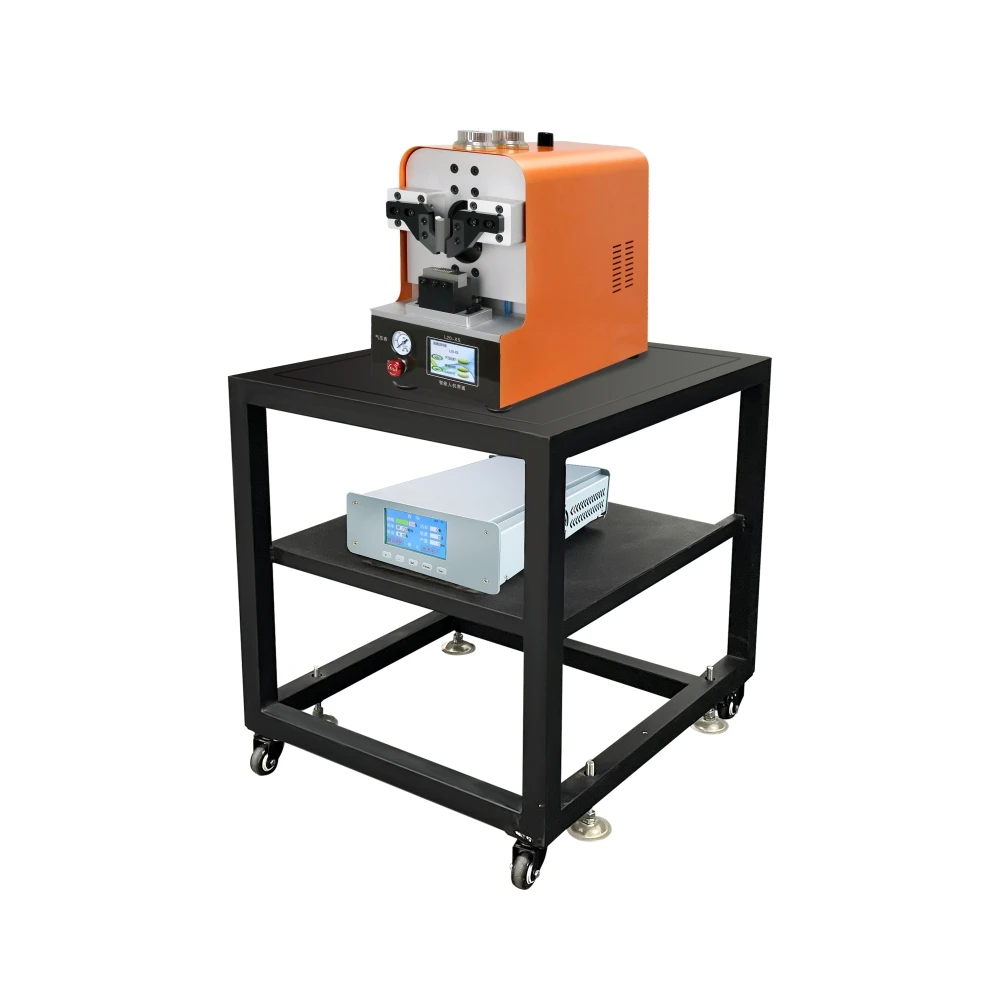
Genişletme malzemeleri:
Ultrasonik metal kaynağı, ultrasonik frekansın mekanik titreşim enerjisini kullanarak aynı veya farklı metalleri birleştirmenin özel bir yöntemidir. Ultrasonik kaynak sırasında metal, iş parçasına akım iletmez veya iş parçasına yüksek sıcaklıkta bir ısı kaynağı uygulamaz. Sadece statik basınç, deformasyon enerjisi ve sınırlı sıcaklık artışı altında mekanik enerjiyi iç enerjiye dönüştürür. Katı faz kaynağı, iki temel malzeme yeniden kristalleşme sıcaklığına ulaştığında meydana gelir. Bu nedenle direnç kaynağı sırasında sıçrama ve oksidasyon gibi olayların üstesinden etkili bir şekilde gelir. Ultrasonik metal kaynak makineleri, bakır, gümüş, alüminyum, nikel gibi demir dışı metallerden oluşan ince tel veya ince sac malzemeler üzerinde tek nokta kaynağı, çok nokta kaynağı ve kısa şerit kaynağı yapabilir.
Ultrasonik Metal Kaynağına Giriş
Ultrasonik metal kaynağı, bakır, gümüş, alüminyum, nikel ve diğer metal ince tellerin veya ince sac malzemelerin tek nokta kaynağı, çok nokta kaynağı ve kısa şerit kaynağını ifade eder. Kontrol edilebilir silikon kablolar, sigorta parçaları, elektrik kabloları, lityum pil elektrotları ve elektrot kulakları gibi metal iş parçalarının kaynağında yaygın olarak kullanılır.
Metal ultrasonik kaynak yöntemleri dört türe ayrılabilir: otomobiller, soğutma, güneş enerjisi, piller ve elektronik gibi çeşitli alanlarda yaygın olarak kullanılan nokta kaynağı, rulo kaynağı, kablo demeti ve tüp yalıtımı.
Ultrasonik metal kaynağını etkileyen faktörler
Metal ultrasonik kaynağı etkileyen faktörler arasında basınç, enerji/zaman, genlik, kaynak kafası, proses, malzeme ve diğer parametreler bulunur.
1. Basınç faktörleri
Kaynak basıncı, kaynaklı bağlantıların kalitesi üzerinde önemli bir etkiye sahiptir ve kaynaklı bağlantıların mukavemeti, basıncın artmasıyla önce artmakta, daha sonra azalmaktadır. Kaynak basıncı, kaynak arayüzünün kayma direncini değiştirecektir. Daha küçük bir kaynak basıncı, arayüzde daha küçük bir kayma direncine yol açacak ve sürtünme tarafından üretilen enerji, arayüzde etkili bir bağlantı oluşturmak için yetersiz hale gelecektir; Aşırı kaynak basıncı, alet kafasının çok derin bastırılmasına neden olur, bu da kaynak arayüzü metallerinin karşılıklı kilitlenmesine ve arayüzün göreceli hareketini etkilemesine neden olur, arayüz metallerinin daha fazla bağlanmasını engeller ve kaynaklı metalin mekanik özelliklerinin bozulmasına yol açar. eklem yeri. Bu nedenle uygun kaynak basıncı parametreleri kaynak kalitesi açısından belirleyicidir.
2. Enerji/Zaman Faktörleri
Kaynak süresi, kaynak işlemi sırasında enerji girişini doğrudan etkiler ve kaynak etkisine doğrudan etki eder. Kaynak süresinin çok kısa olması, giriş enerjisinin yetersiz olması ve yetersiz sürtünme nedeniyle etkili kaynak noktalarının oluşturulmasının zor olması; Kaynak süresi arttıkça karşılıklı sürtünme sıcaklığın artmasına neden olur ve iş parçası malzemesi yumuşamaya başlar. Kaynak alanının ara yüzeyindeki oksit film hasar görür ve iyi bir bağlantı oluşturabilen plastik deformasyon meydana gelir; Kaynak süresi daha da uzatıldığında kaynak kafası, iş parçasının yüzeyinde derin izler oluşturmaya eğilimlidir ve bu da kaynak etkisini olumsuz etkiler. Ayrıca aşırı kaynak süresi, kaynak kafası ile kaynak yapılan iş parçası arasında kolayca yapışmaya neden olabilir;
3. Genlik faktörü
Ultrasonik kaynak sırasında iş parçası ile iş parçası arasında oluşan titreşim sistemi, iş parçası arayüz titreşiminin anlık hızını doğrudan etkileyerek sonuçta sürtünme ısısı oluşumunu ve plastik deformasyonu etkileyerek kaynak kalitesini etkiler.
4. Kaynak kafası faktörü
Kaynak kafası, ultrasonik metal kaynağının önemli bir bileşenidir. Kaynak işlemi sırasında, kaynak kafasının iş parçasını basınç altında sıkıca kavraması gerekir, böylece ultrasonik kaynak makinesi tarafından üretilen mekanik titreşim, katı faz bağlantısı oluşturacak şekilde iş parçasının arayüzüne iletilebilir.
Farklı kaynak kafası alanları, kaynak işlemi sırasında kaynak basıncının farklı dağılımına yol açabilir, yani bağlantı arayüzü farklı gerilimlere sahiptir, bu da kaynak işlemi sırasında farklı sürtünme kuvvetlerine neden olur, bu da sürtünme sırasında farklı ısı üretimine yol açarak farklı iş parçasıyla sonuçlanır. kaynak işlemi sırasındaki sıcaklıklar ve sonuçta bağlantı kalitesini etkiler.
Kaynak kafası alanı aynı olduğunda dikdörtgen kaynak kafaları, dairesel kaynak kafalarına göre daha güçlü plastik deformasyon üretir; Kaynak kafasının şekli aynı olduğunda, daha büyük bir kaynak kafası kaynak bölgesinde daha güçlü plastik deformasyona neden olabilir. Kaynak kafası alanı aynı olduğunda, dairesel kaynak kafalarının iş parçası malzemesini kaynak kafasının altına çıkarma ve daha derin girintiler oluşturma olasılığı daha yüksektir; Kaynak kafasının şekli aynı olduğunda, daha küçük bir kaynak kafası, iş parçası yüzeyinin temas alanında daha büyük bir basınca neden olur ve bu da daha derin girintilere neden olur.
5. Diğer faktörler
Ultrasonik kaynağın etkinliğini etkileyen faktörler şunlardır: hücre üretim süreci (laminasyon veya sarma), tek katmanlı kulak kalınlığı ve kulak malzemesi, kapak plakası kulak ucu kalınlığı ve malzemesi, kulak ucu kalınlığı ve malzemesi, kaynak alanı, kaynak işareti şekli, kaynak parametreleri, yüzey temizliği vb.


